Prahy a podbehy sa zvárajú pevným drôtom 0,6–0,8 mm s ochranným plynom na 45–60 A — a nikdy súvislou húsenicou. Robia sa body po jednej sekunde s pauzou, inak plech 0,8 mm prepálite alebo vytiahnete. Najčastejšia chyba pritom nie je v nastavení, ale v tom, čo nasleduje po zváraní: neošetrený zvar prehrdzavie skôr než pôvodný plech.
Vyváranie prahu je jedna z mála opráv, ktorú zvládne domáci kutil sám — a ušetrí na nej stovky eur, pretože materiál stojí zlomok toho, čo si vypýta karosárska dielňa. Zároveň je to práca, pri ktorej sa najčastejšie chybuje — a chyba sa spozná až za dve zimy, keď sa nový plech začne lúpať okolo zvaru. Tento návod je písaný tak, aby sa to nestalo.
Najskôr si overte, či sa to vôbec oplatí
Skôr než začnete nakupovať, oklepte podozrivé miesta kladivkom a prejdite ich skrutkovačom. Zdravý plech zvoní, prehrdzavený duní a skrutkovač doň vojde.
- Povrchová korózia bez dier — nezvára sa. Stačí obrúsiť, ošetriť a natrieť.
- Diera do 10 cm v bežnom plechu — ideálny kandidát na záplatu, práca na jedno popoludnie.
- Prehrdzavený nosník, prah v mieste zdviháka, uchytenie tlmiča alebo nápravy — toto nechajte autorizovanému servisu. Nejde o schopnosť zvariť to, ale o to, že ide o nosný prvok a pri technickej kontrole (STK) sa naň pozerá zvlášť.
- Hrdza po celej dĺžke prahu na oboch stranách — spočítajte si čas. Býva lacnejšie kúpiť celý prahový plech než ho skladať zo záplat.
Pozor na to, čo je za plechom. Skôr než škrtnete oblúk, odpojte akumulátor, vytiahnite koberce a tlmiace rohože z miesta opravy a skontrolujte, kadiaľ vedú palivové a brzdové trubky. Živičná tlmiaca hmota na spodku karosérie horí výborne a dlho tlie — a tlejúce auto v garáži je najčastejší scenár požiaru pri domácom zváraní.
Čím to zvárať — a prečo nie tým drôtom, čo máte v krabici
Na karosériu sa používa MIG/MAG s pevným drôtom a ochranným plynom. Nie MMA elektródou, nie rúrkovým drôtom. Dôvod je jednoduchý: oboje vnáša do plechu viac tepla, než 0,8mm plech znesie.
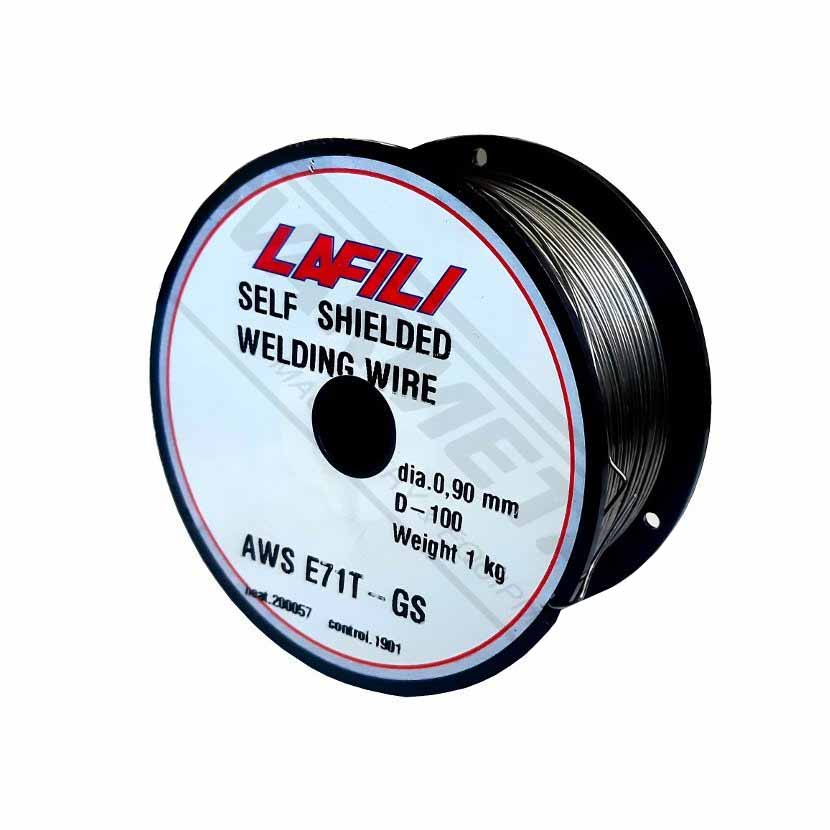
Rúrkový drôt 0,9 mm z krabice
Na karosériu nie. Príliš teplý, veľký rozstrek, troska z každého bodu.
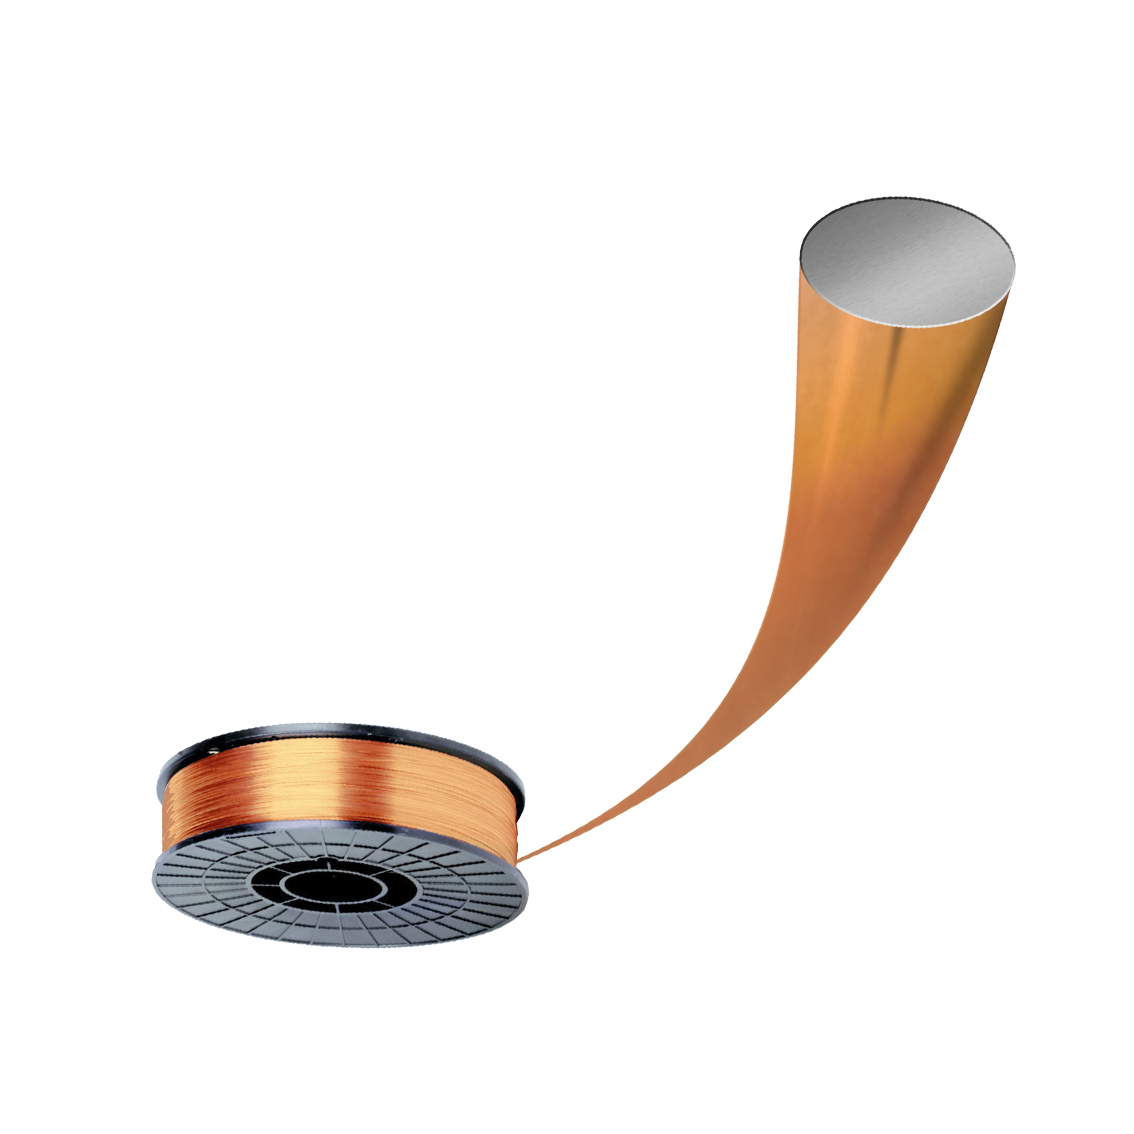
Pevný drôt G3Si1 + plyn
Pokojný oblúk, čistý zvar, žiadna troska. Toto chcete.
Praktická poznámka k našim strojom
V balení MIG210FALCO 3 LCD aj MIG260LED nájdete 1 kg samokrycieho rúrkového drôtu 0,9 mm. Je tam preto, aby ste mohli hneď skúsiť zvárať bez fľaše — na karosériu ho ale nepoužívajte. Priemer 0,9 mm je na plech 0,8 mm veľa, rúrkový drôt horí teplejšie, robí výrazne väčší rozstrek a trosku, ktorú musíte z každého bodu odklepnúť. Kúpte si k tomu pevný drôt a plyn; rozdiel uvidíte na prvom bode.
A ešte jedna vec, na ktorú sa často zabúda: rúrkový drôt potrebuje opačnú polaritu než pevný drôt. Keď v horáku vymeníte rúrkový drôt za pevný a neprehodíte káble vo vnútri stroja, oblúk bude nepokojný, pľuvavý a budete si myslieť, že je chybná zváračka. Pevný drôt s plynom = drôt na plus. Samokrycí rúrkový drôt = drôt na mínus.
Aký stroj stačí
Na karosérii nerozhoduje maximálny prúd, ale ako nízko stroj vie ísť a ako stabilne tam horí. MIG210FALCO začína na 35 A, MIG260LED na 30 A — oboje je pre plech okolo 1 mm v poriadku. Rozdiel je inde:
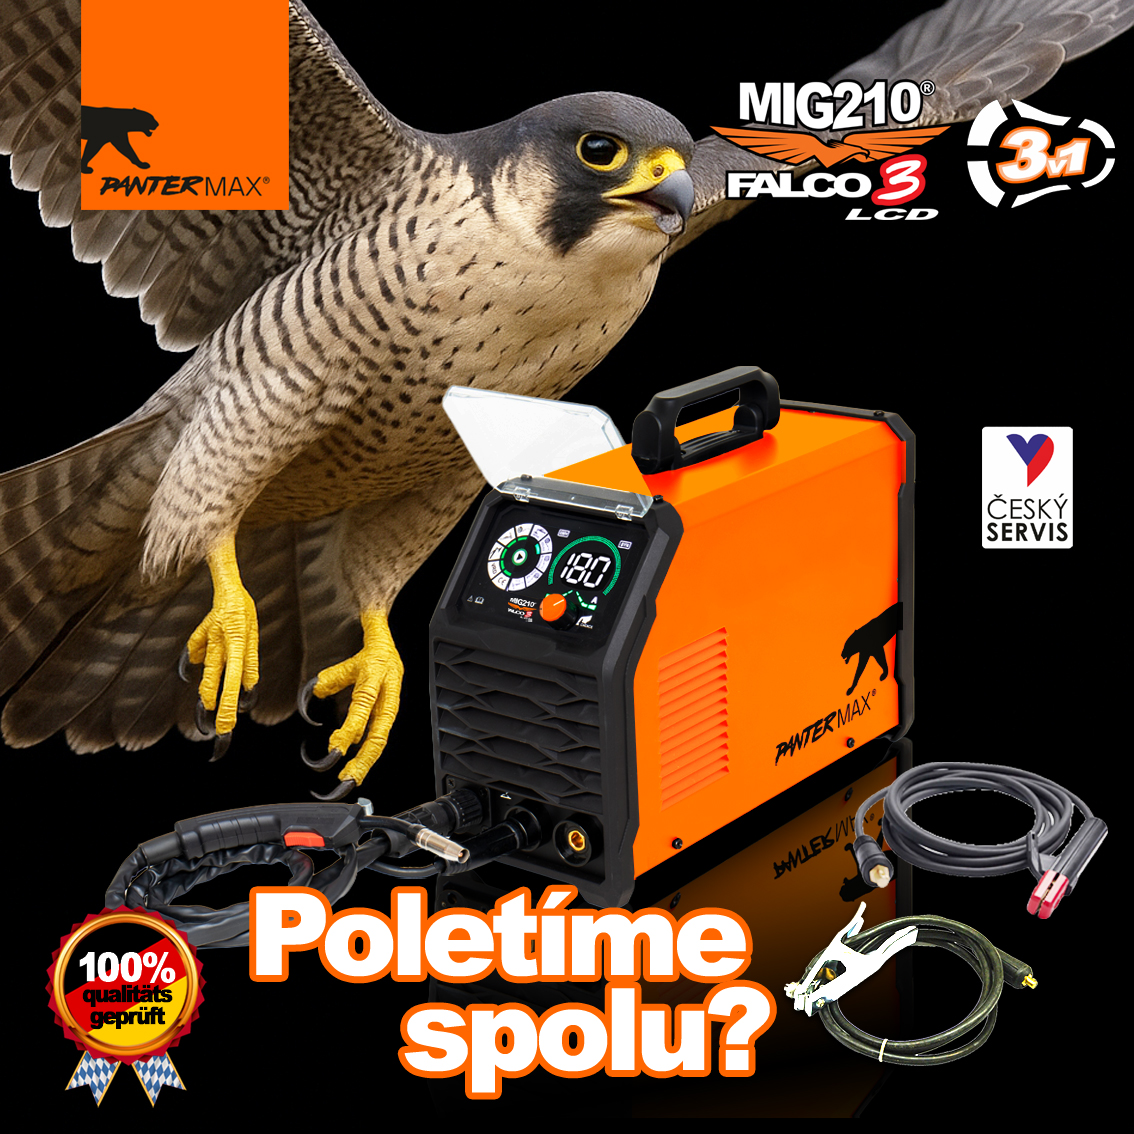
Berie len cievky D100 (1 kg). Na jeden prah to stačí, ale pri väčšej oprave budete cievku meniť uprostred práce. Zaťažovateľ 40 % pri 180 A — pri 50 A, ktoré použijete, prakticky neobmedzene.
Berie cievky 5 kg a má synergickú krivku pre oceľ v CO₂ aj v zmesi, takže si nastavíte hrúbku a stroj napätie dopočíta sám. Ak plánujete vyvariť celé auto, ušetrí vám to veľa nadávania.
Nastavenie: tabuľka, ktorú si vytlačte
| Plech | Drôt | Prúd | Napätie | Plyn | Technika |
|---|---|---|---|---|---|
| 0,6–0,8 mm | 0,6 mm | 40–50 A | 15–16 V | 8–10 l/min | body 0,5–1 s, pauza 10 s |
| 0,8–1,0 mm | 0,6 alebo 0,8 mm | 50–60 A | 16–17 V | 10 l/min | body 1 s, pauza 8–10 s |
| 1,2–1,5 mm výstuhy, plechy pod prahom |
0,8 mm | 70–90 A | 17–18 V | 10–12 l/min | krátke húsenice 20–30 mm |
| 2–3 mm konzoly, držiaky |
0,8 mm | 100–130 A | 18–20 V | 12 l/min | súvisle |
Hodnoty platia pre pevný drôt G3Si1 s ochranným plynom. Podľa stroja, dĺžky horáka a nastavenia synergie sa môžu líšiť zhruba o 5–10 % — berte ich ako východiskový bod, ktorý doladíte na skúšobnom kuse.
CO₂ alebo zmes?
Na karosériu čistý CO₂ úplne stačí a je najlacnejší. Zmes 82 % argónu a 18 % CO₂ (u nás ako C18) robí pokojnejší oblúk, výrazne menší rozstrek a hladší zvar, ktorý sa lepšie brúsi. Ak zvárate raz za rok jeden prah, vezmite CO₂ 8 l. Ak plánujete vyvariť celé auto, zmes sa oplatí už kvôli času ušetrenému na čistení.
Praktický detail: v garáži nechajte vypnutú ventiláciu a zatvorte vráta. Prievan odfúkne ochranný plyn z kúpeľa a zvar bude plný pórov, aj keď je nastavenie správne. Odvetrávajte medzi zváraním, nie pri ňom.
Postup krok za krokom
1 Odkryte celý rozsah korózie
Obrúste farbu 5 cm okolo podozrivého miesta. Hrdza pod lakom siaha vždy ďalej, než sa zdá — počítajte s tým, že vyrežete o tretinu väčší kus, než ste plánovali. Lepšie to spoznať teraz než po nákupe plechu.
2 Vyrežte poškodený plech do zdravého materiálu
Režte 20–30 mm do zdravého plechu, ideálne do pravidelného tvaru — obdĺžnik alebo lichobežník sa lemuje a lícuje oveľa ľahšie než tvar podľa korózie. Použite tenký rezný kotúč alebo plazmu.
3 Vyrobte záplatu na tupý spoj, nie preplátovane
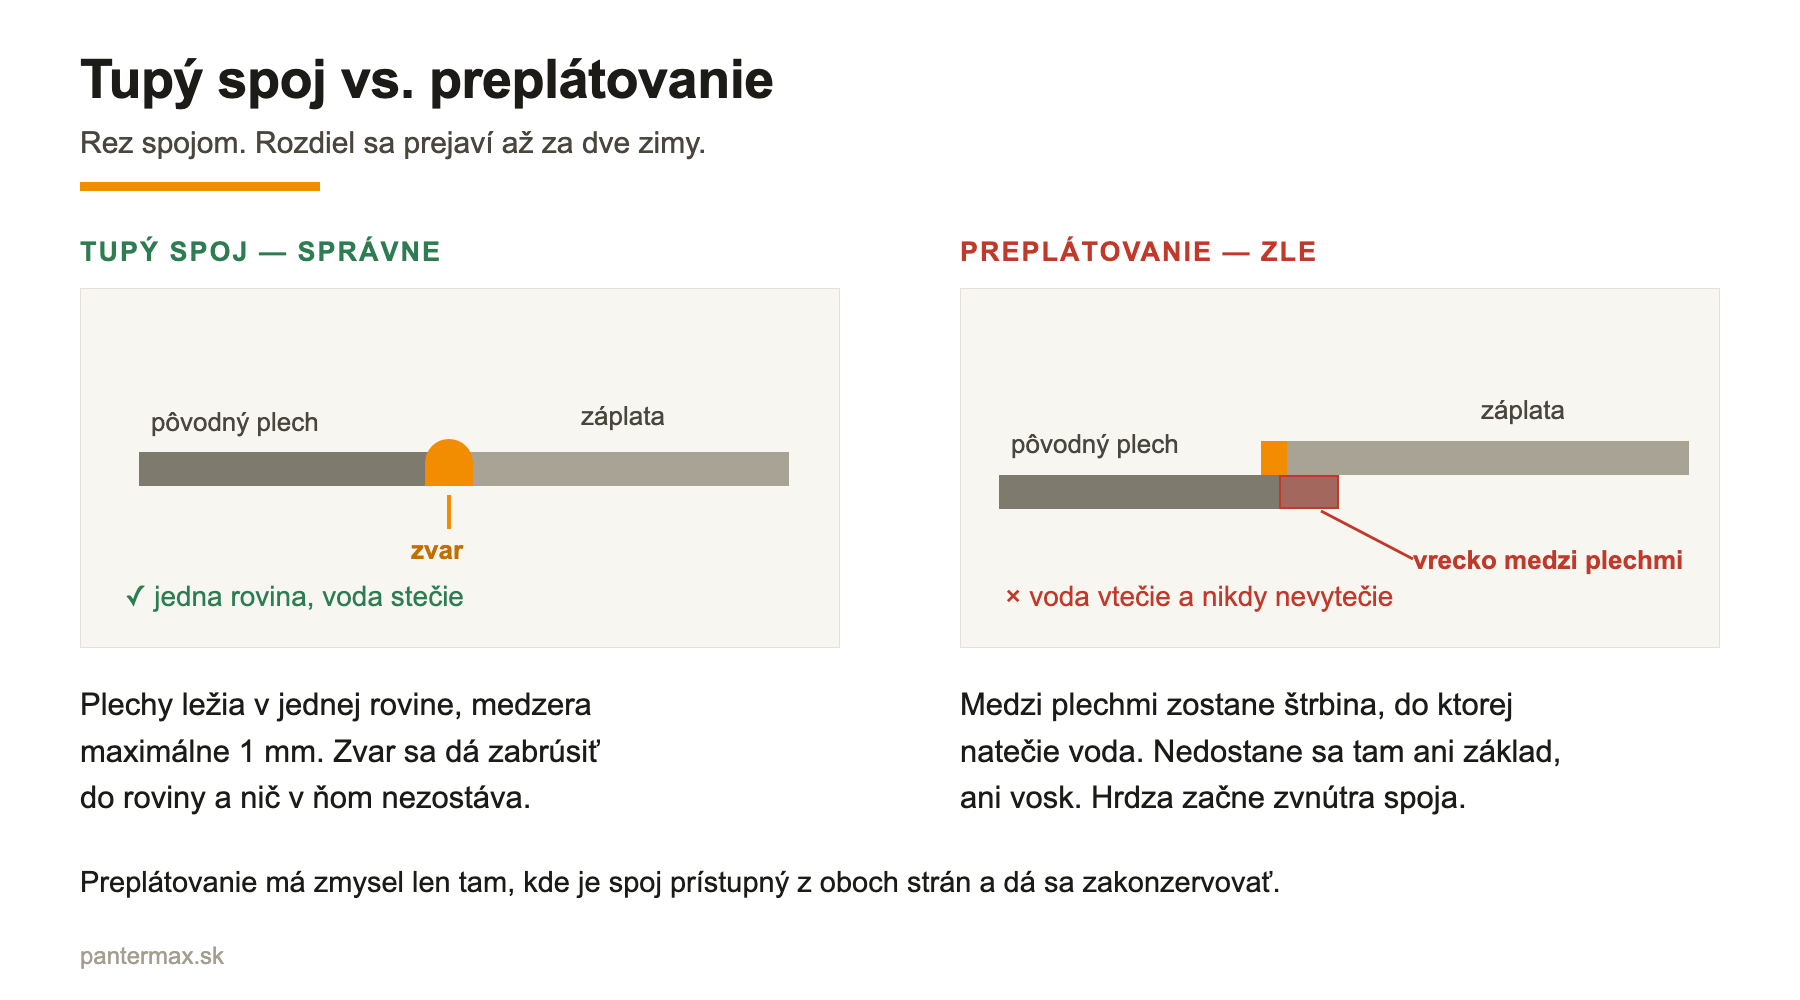
Plech voľte rovnakej hrúbky ako originál — pri bežných osobných autách 0,8 alebo 1 mm. Záplatu robte na tupý spoj: preplátovaný spoj vytvorí vrecko, do ktorého sa dostane voda a nikdy z neho nevytečie. Medzera medzi plechmi má byť maximálne 1 mm. Kde je väčšia, tam prepálite dieru.
Hutný materiál v našej ponuke nenájdete — plech kupujte u hutného predajcu. Orientačne: oceľový plech 0,8 mm vyjde asi na 11,12 €/m², plech 1 mm na 15,53 €/m² (ceny s DPH, mpometal.shop, stav september 2026). Na jeden prah vám vystačí kúsok, ktorý sa zmestí do batožinového priestoru.
4 Očistite oba plechy na holý kov — z oboch strán
Farba, tmel, zvyšky vosku aj zinok musia preč v páse 25 mm od zvaru, a to aj zo zadnej strany. Zemniacu svorku pripnite čo najbližšie k miestu zvaru na čistý kov — nie na skrutku karosérie cez farbu. Zlá zem je najčastejší dôvod, prečo „stroj nedrží oblúk".
5 Stehujte krížom, nie poporade
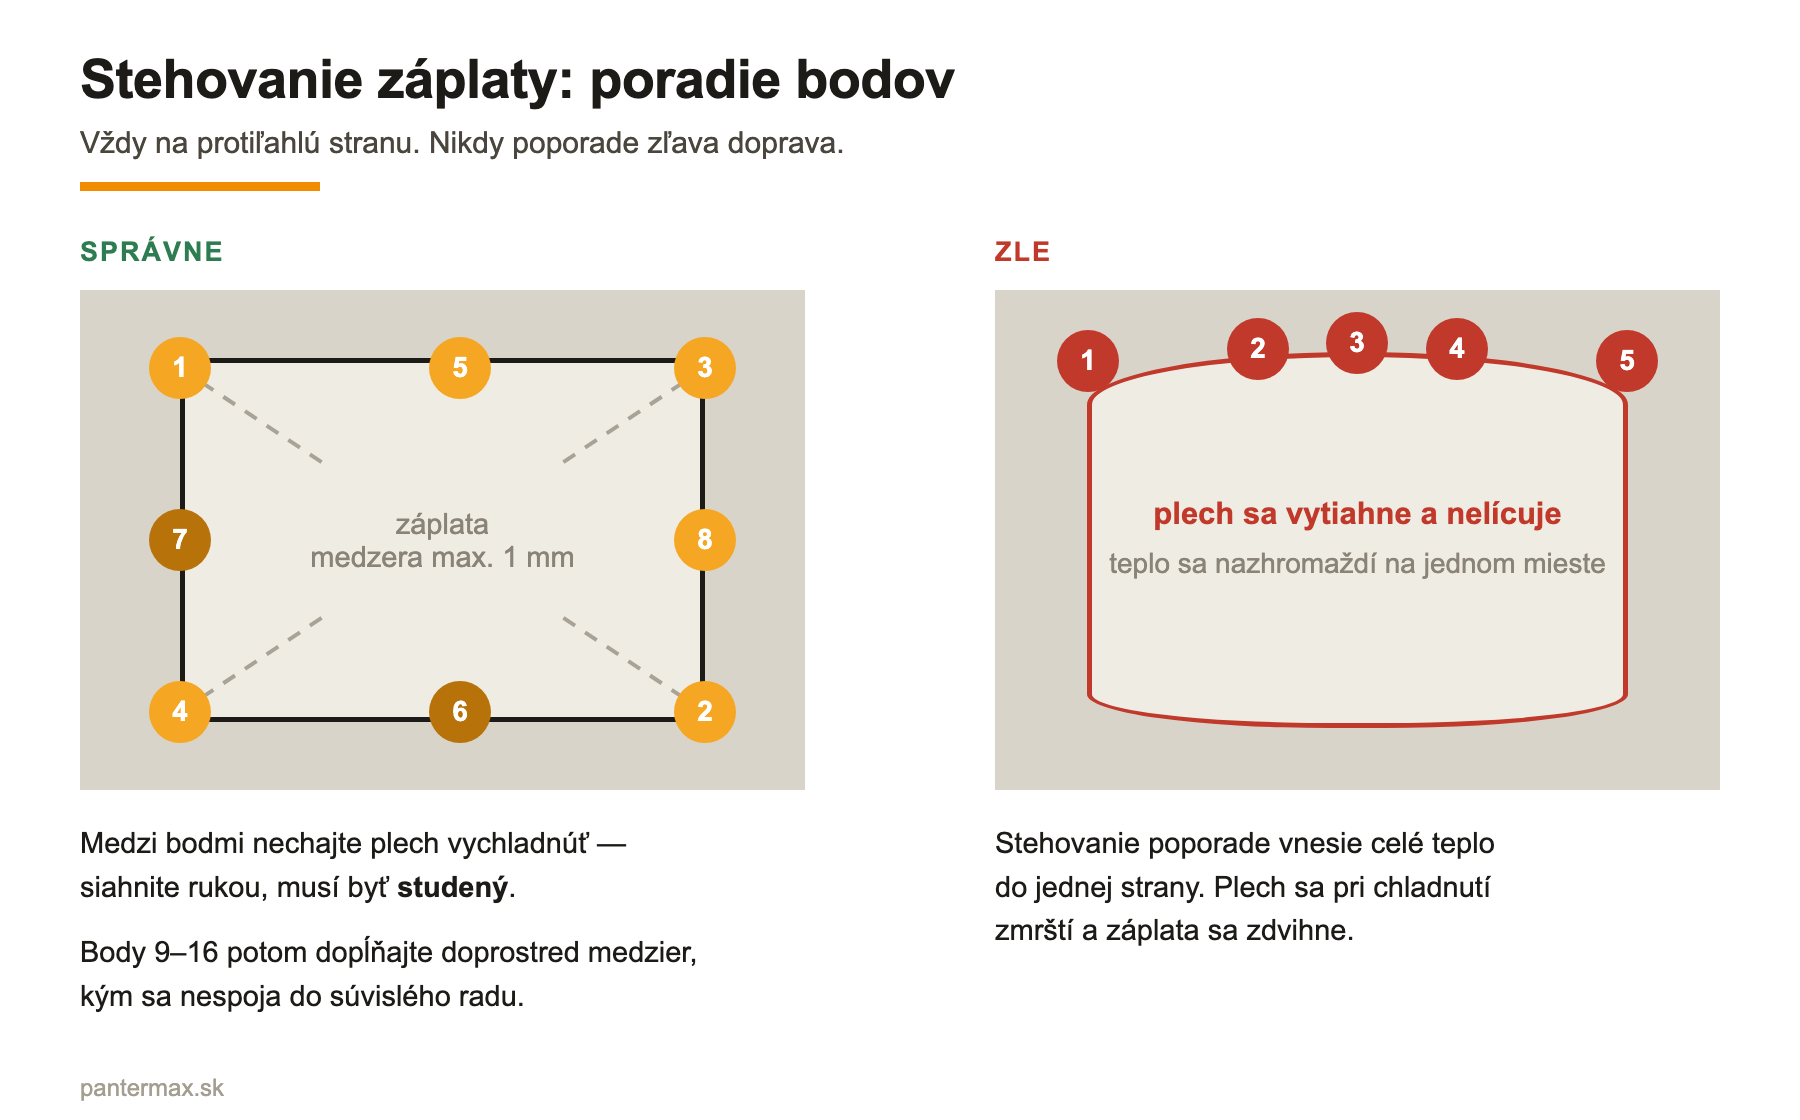
Najskôr štyri body do rohov, potom vždy na protiľahlú stranu. Rozstup 30–40 mm. Kto stehuje poporade zľava doprava, dostane na konci záplatu, ktorá nelícuje — plech sa počas chladnutia zmrští. Medzi bodmi si siahnite rukou: plech musí byť studený, nie teplý.
6 Zavarte medzery medzi bodmi
Postupne pridávajte body doprostred medzier, kým sa nespoja do súvislého radu. Nikdy nechoďte húsenicou — na 0,8mm plechu prepálite dieru skôr, než prejdete 2 cm. Ak vám diera predsa len vznikne, nesnažte sa ju zavariť „pridaním materiálu": podložte ju zozadu kúskom medi alebo hrubším plechom a zavarte na podložku.
7 Obrúste zvar do roviny — ale nie pod úroveň plechu
Lamelovým kotúčom zrovnajte zvar do roviny s okolitým plechom. Zabrúsiť zvar do priehlbiny znamená zoslabiť plech presne tam, kde má byť najsilnejší. Zvyšok zrovná tmel.
8 Ochrana zvaru — krok, na ktorom to obvykle padne
Tu sa rozhoduje, či oprava vydrží dve zimy alebo desať rokov. Zvar je po zváraní holý kov bez akejkoľvek ochrany, navyše s tepelne ovplyvnenou zónou, ktorá koroduje ochotnejšie než pôvodný plech.
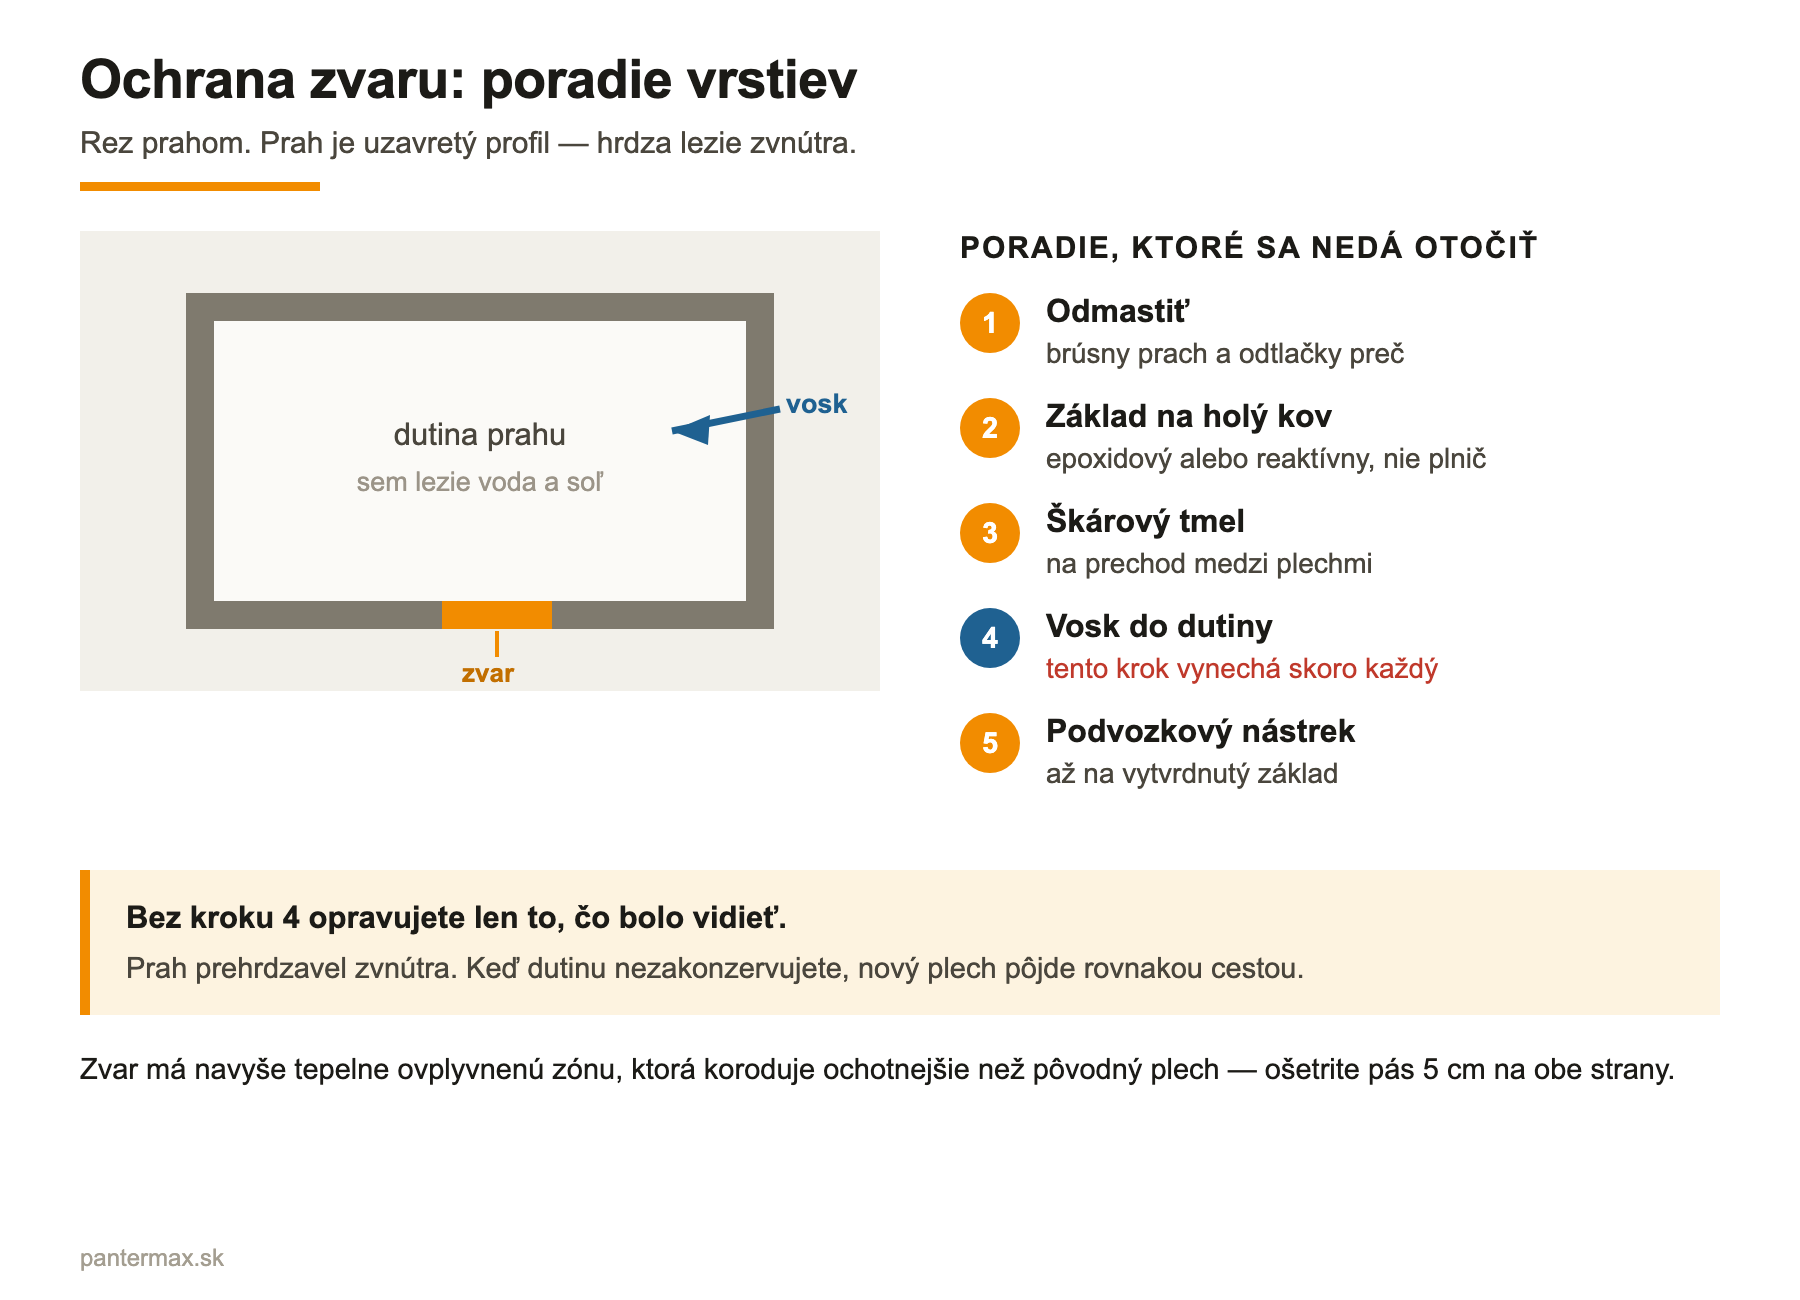
Poradie sa nedá otočiť. Najčastejšie sa vynechá vosk do dutiny — a pritom práve dutina je dôvod, prečo prah prehrdzavel. Keď ju nezakonzervujete, opravili ste len to, čo bolo vidieť, a nový plech pôjde rovnakou cestou ako ten pôvodný.
Keď to nejde: čo vidíte a čo s tým
| Čo vidíte | Čím to je | Čo urobiť |
|---|---|---|
| Prepálil som dieru | Vysoký prúd, dlhý bod alebo medzera nad 1 mm | Ubrať 10 A, skrátiť bod na 0,5 s, dieru zavariť na medenú podložku zozadu |
| Záplata sa vydula | Príliš veľa tepla na malej ploche, stehovanie poporade | Stehovať krížom, medzi bodmi nechať plech vychladnúť, vlhkou handrou chladiť okolie (nie zvar) |
| Zvar je pórovitý, deravý | Prievan, málo plynu, nedočistená farba alebo zinok | Zatvoriť vráta, zvýšiť prietok na 10–12 l/min, dočistiť plech na holý kov z oboch strán |
| Oblúk skáče, drôt tlčie do plechu | Zlá zem, opotrebovaný prievlak, alebo drôt na zlej polarite | Zem na holý kov blízko zvaru, vymeniť prievlak, skontrolovať polaritu (pevný drôt = plus) |
| Drôt sa seká, motá sa v kladkách | Pretiahnutý alebo povolený prítlak, zanesený bowden | Prítlak nastaviť tak, aby drôt prekĺzol, keď horák pritlačíte k doske — viac nie. Podrobne v článku Vedenie drôtu v MIGu |
| Biely štipľavý dym, večer triaška | Zinok z pozinkovaného plechu — horúčka z kovových pár | Zinok vopred obrúsiť, zvárať s odsávaním alebo v prievane za chrbtom, respirátor triedy FFP3. Nie je to „nepríjemné", je to otrava |
Bezpečnosť: čo hovorí slovenský predpis a čo platí v garáži
Zváranie na Slovensku rieši § 5 vyhlášky MV SR č. 121/2002 Z. z. o požiarnej prevencii. Dôležitý detail hneď na úvod: povinnosti z nej viaže predpis na právnickú osobu alebo podnikajúcu fyzickú osobu, pre ktorú sa zváranie vykonáva — nie na človeka, ktorý si v sobotu opravuje vlastné auto vo vlastnej garáži. To ale neznamená, že sa nemáte čím riadiť. Dve veci z predpisu sú dobrý štandard aj doma:
- Hasiaci prístroj na dosah ruky. Vyhláška hovorí všeobecne o „potrebnom množstve vhodných druhov hasiacich prostriedkov" (§ 5 písm. h) — konkrétny počet ani hmotnosť neurčuje. Práškový 6 kg pri ruke je v garáži rozumné minimum.
- Požiarny dohľad po skončení práce. § 5 písm. c) ukladá kontrolovať miesto zvárania a priľahlé priestory počas zvárania, pri jeho prerušení aj po skončení „po nevyhnutný čas, najmenej však osem hodín". Nie je to formalita: tlejúca tlmiaca hmota alebo koberec sa rozhoria pokojne dve hodiny po tom, čo odídete.
Zváračský preukaz na opravu vlastného auta na vlastnom pozemku nepotrebujete — § 5 písm. a) viaže platné oprávnenie na zváranie vykonávané pre právnickú osobu alebo podnikateľa. Len čo zvárate pre niekoho iného alebo na cudzom pracovisku, platí to už aj na vás.
Čo k tomu potrebujete

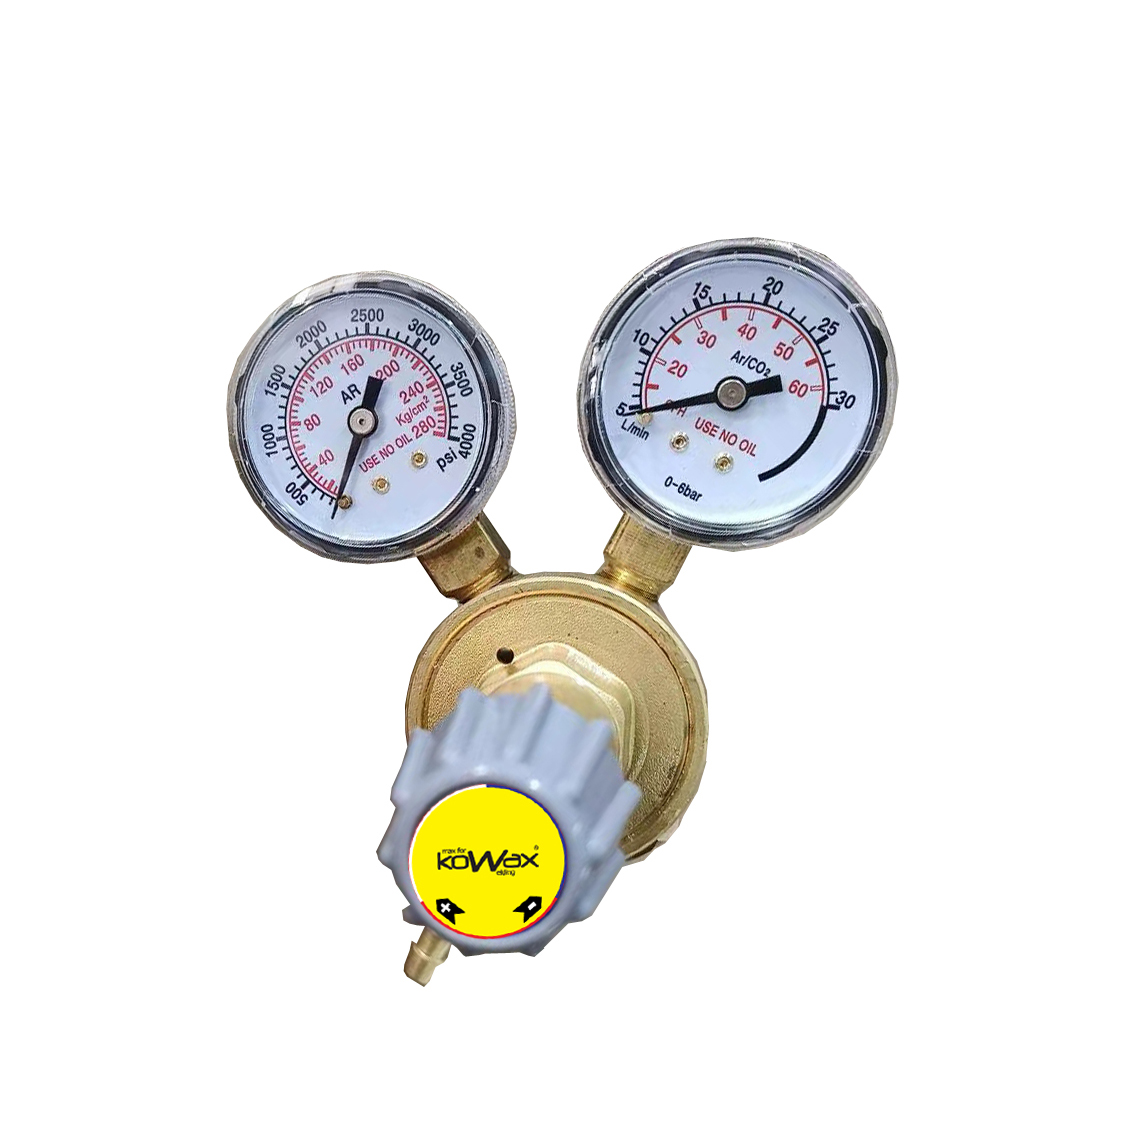

Všetko skladom. Tlakové fľaše vozí prepravca zvlášť (režim ADR) — počítajte s doručením o 2–3 dni neskôr než zvyšok objednávky.
Časté otázky
Dá sa auto vyvariť elektródou?
Na karosársky plech 0,8 mm prakticky nie. Najtenšia bežná elektróda 1,6 mm potrebuje okolo 40–50 A a vnáša do plechu podstatne viac tepla než MIG — prepálite skôr, než zvar vznikne. MMA má zmysel na hrubšie časti pod vozidlom od 2 mm vyššie.
Môžem zvárať na 16A ističi?
Na karosérii áno — pri 50–60 A odoberá stroj zo siete zlomok toho, čo pri plnom výkone. Problém nastáva až pri hrubších dieloch. Istič voľte charakteristiky C alebo D, béčko pri zapálení oblúka vypadáva. Viac v článku Zváračka a ističe.
Musím kupovať fľašu, alebo stačí rúrkový drôt?
Na karosériu kúpte fľašu. Rúrkový drôt bez plynu je dobrý vonku a na hrubší materiál, ale na 0,8mm plech je príliš teplý a robí trosku, ktorú musíte z každého bodu odklepnúť. Fľaša CO₂ 8 l vyjde na 94,62 € a je vaša — neplatíte prenájom.
Prejde zváraný prah technickou kontrolou?
Áno, ak je oprava urobená riadne a nejde o nosný prvok deformovaný po nehode. Technik sa pozerá na celistvosť, koróziu a pevnosť — nie na to, kto to zváral. Kritické body (uchytenie náprav, miesta pre zdvihák, nosníky) ale nechajte servisu.
Prečo mi zvar hrdzavie skôr než zvyšok auta?
Pretože nebol ošetrený zvnútra. Prah je uzavretý profil a korózia doň lezie z dutiny. Keď po zváraní nenastriekate dutinový vosk, opravili ste len to, čo bolo vidieť.
Čítajte ďalej