Na otázku „aké nastavenie na 2 mm plech" dostanete na fórach desať odpovedí a deväť z nich končí vetou, že univerzálne parametre neexistujú. Je to pravda a zároveň to nikomu nepomôže. Tu sú konkrétne čísla pre oceľ od 0,8 do 6 mm, ku ktorým sa dostanete otočením dvoch koliesok — a k tomu postup, ako si ich za päť minút doladíte na svojom kuse plechu.
Tabuľku máte nižšie dvakrát: ako obrázok na vytlačenie na A4 a ako text, z ktorého sa dá kopírovať. Vytlačte, strčte do fólie a prilepte na stenu pri zváračke. O tri mesiace budete vedieť, kam sa na nej pozerať, aj cez kuklu.
Tabuľka: prúd, napätie, posuv a plyn podľa hrúbky
Hodnoty platia pre nelegovanú oceľ, plný drôt G3Si1, kútový alebo tupý zvar v polohe PA/PB (vodorovne, „na stole"), krátky oblúk a vyloženie drôtu 10–12 mm. Vo zvislej polohe uberajte 10–15 % prúdu.
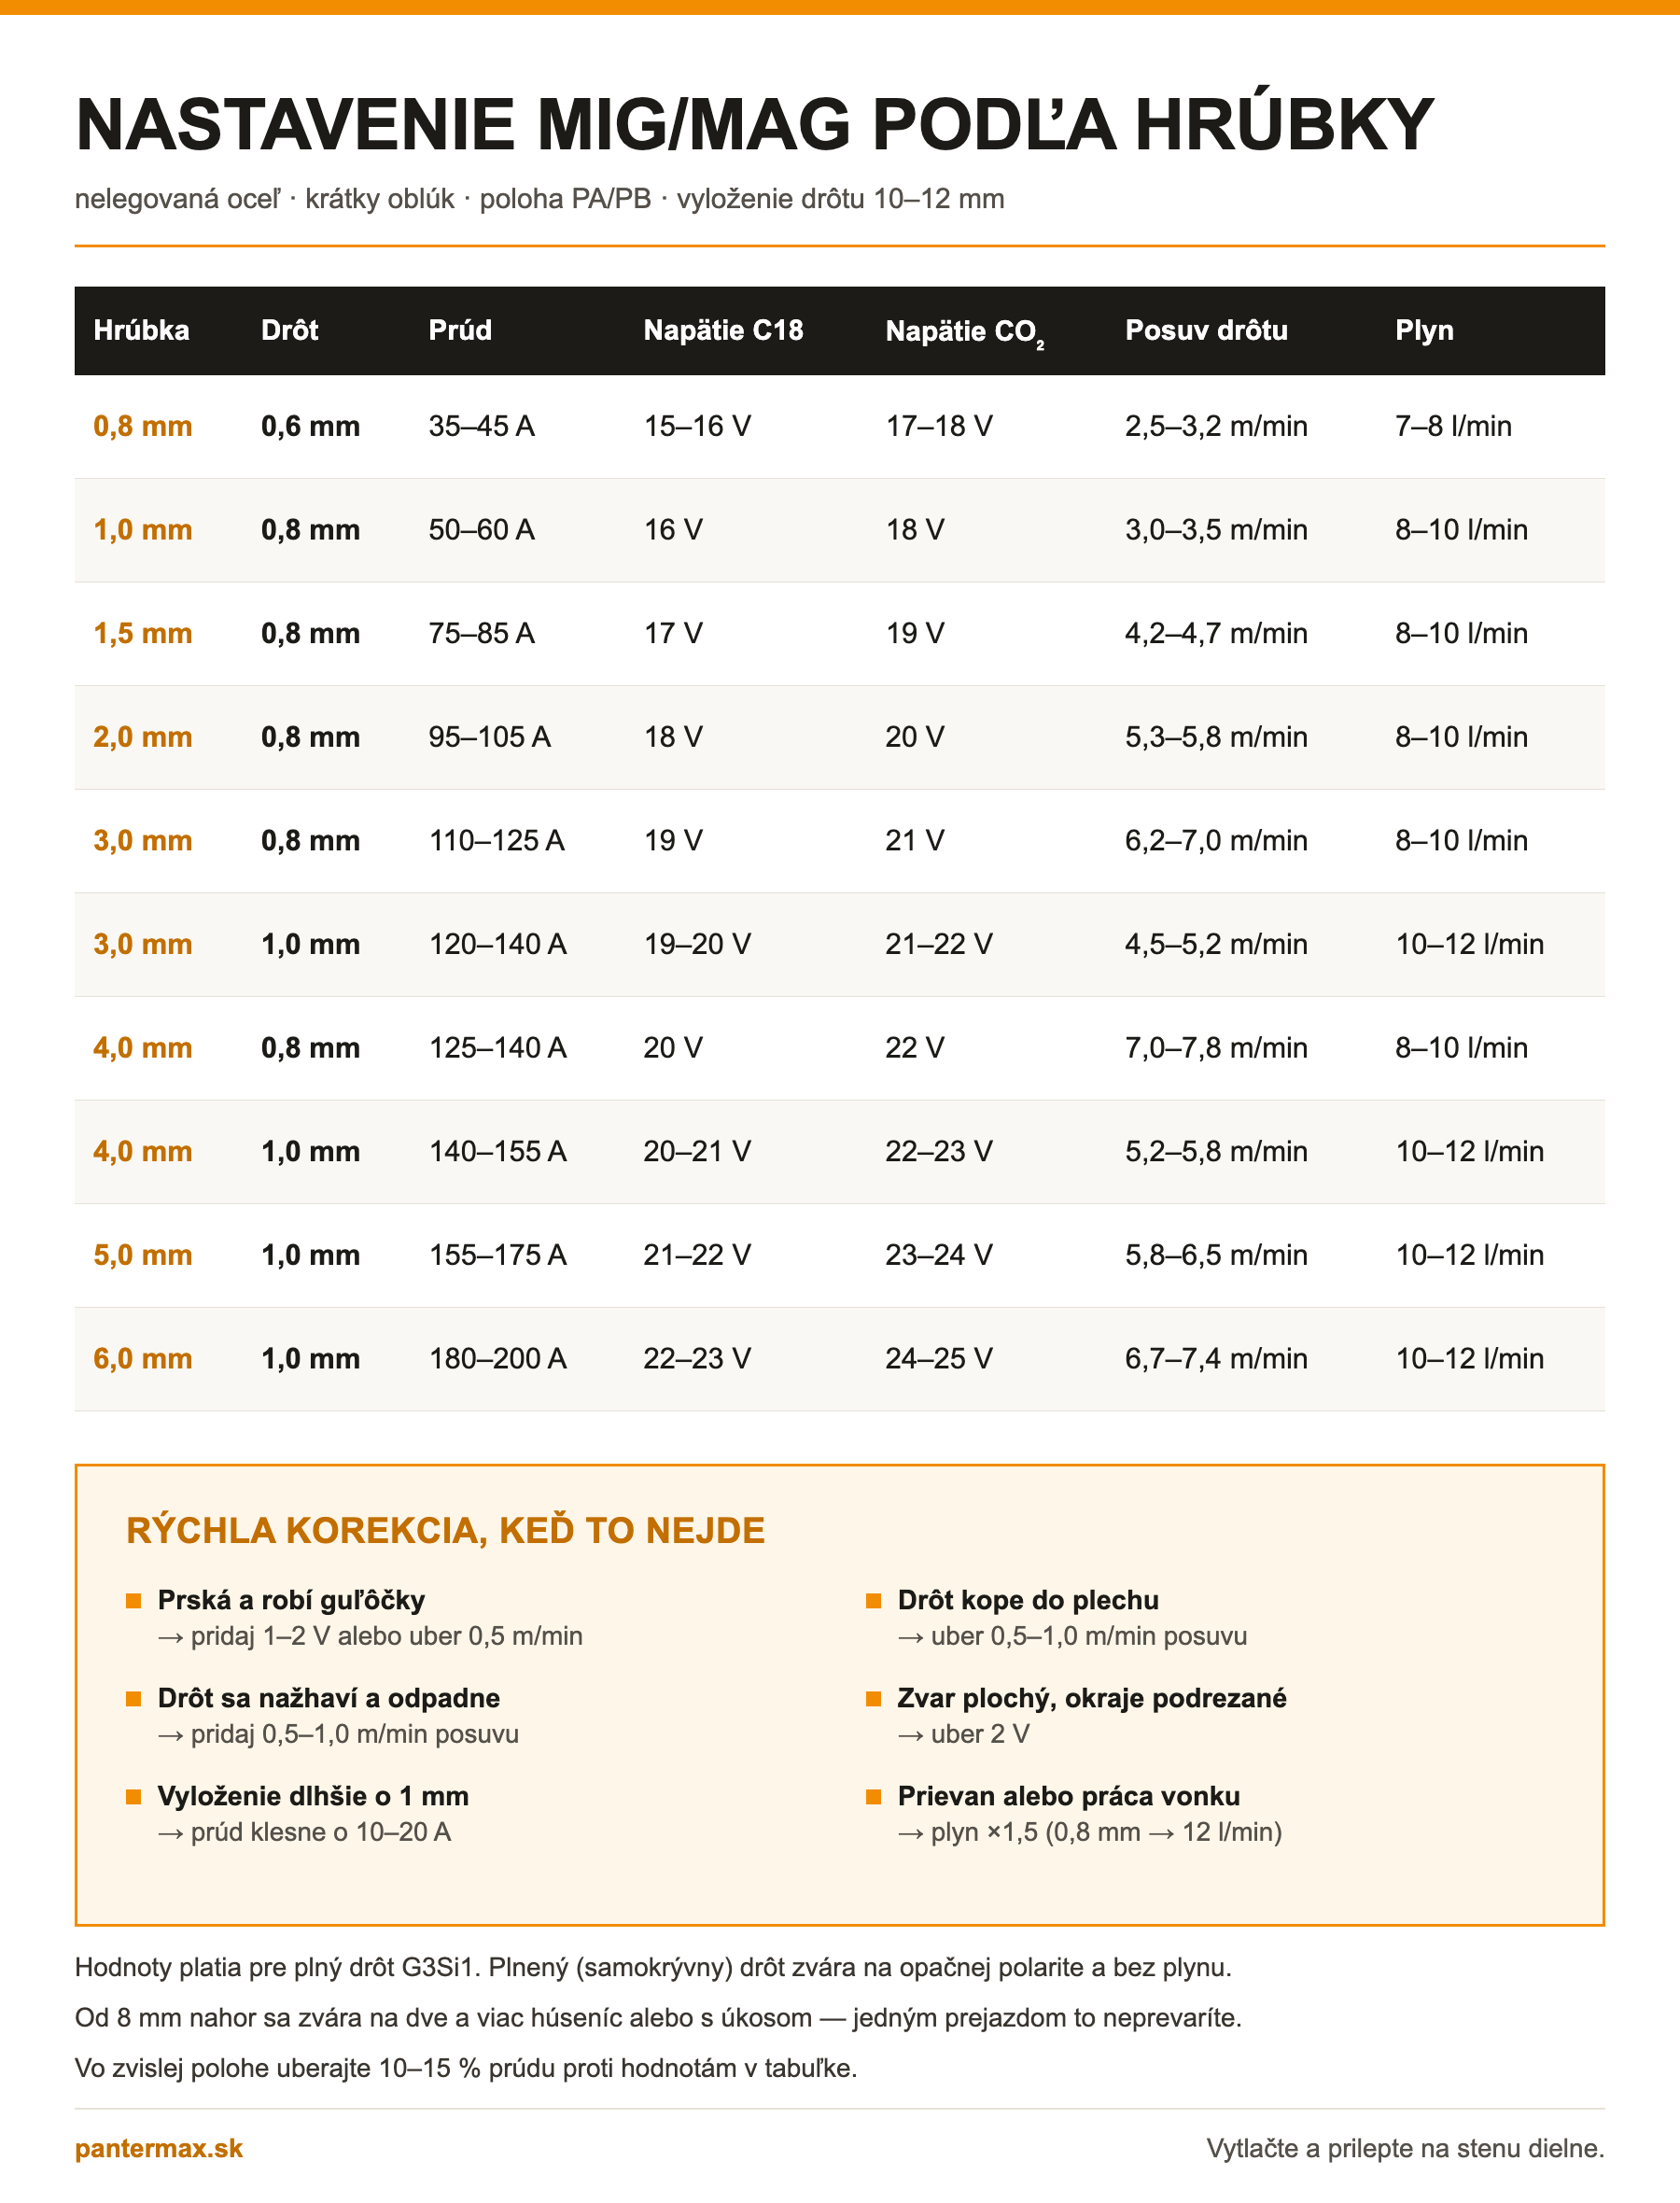
| Hrúbka | Drôt | Prúd | Napätie C18 | Napätie CO2 | Posuv drôtu | Plyn |
|---|---|---|---|---|---|---|
| 0,8 mm | 0,6 mm | 35–45 A | 15–16 V | 17–18 V | 2,5–3,2 m/min | 7–8 l/min |
| 1,0 mm | 0,8 mm | 50–60 A | 16 V | 18 V | 3,0–3,5 m/min | 8–10 l/min |
| 1,5 mm | 0,8 mm | 75–85 A | 17 V | 19 V | 4,2–4,7 m/min | 8–10 l/min |
| 2,0 mm | 0,8 mm | 95–105 A | 18 V | 20 V | 5,3–5,8 m/min | 8–10 l/min |
| 3,0 mm | 0,8 mm | 110–125 A | 19 V | 21 V | 6,2–7,0 m/min | 8–10 l/min |
| 3,0 mm | 1,0 mm | 120–140 A | 19–20 V | 21–22 V | 4,5–5,2 m/min | 10–12 l/min |
| 4,0 mm | 0,8 mm | 125–140 A | 20 V | 22 V | 7,0–7,8 m/min | 8–10 l/min |
| 4,0 mm | 1,0 mm | 140–155 A | 20–21 V | 22–23 V | 5,2–5,8 m/min | 10–12 l/min |
| 5,0 mm | 1,0 mm | 155–175 A | 21–22 V | 23–24 V | 5,8–6,5 m/min | 10–12 l/min |
| 6,0 mm | 1,0 mm | 180–200 A | 22–23 V | 24–25 V | 6,7–7,4 m/min | 10–12 l/min |
Overovacie pravidlo, keby vám hrúbka v tabuľke chýbala: zhruba 40 A na každý 1 mm materiálu pri tenkých plechoch. Pri 5 mm a vyššie klesá faktor k 30 A/mm, pretože sa zvára na viac húseníc. Napätie sa z prúdu dopočíta ako U ≈ 14 + 0,05 × I — pre 120 A vyjde 20 V, čo tabuľka potvrdzuje.
Vaša zváračka možno ampéry vôbec neukazuje
MIG/MAG zdroj drží konštantné napätie. Vy nastavujete napätie a rýchlosť drôtu; prúd je až následok toho, ako rýchlo sa drôt v oblúku odtavuje. Preto na lacnejších strojoch žiadne ampéry nenájdete a preto sa ľudia na fórach hádajú, či sa „nastavuje prúd, alebo napätie".
Praktický dopad je jednoduchý — tabuľku použijete tak či tak, len si vyberiete stĺpec:
- Synergický stroj (napríklad MIG260LED so šiestimi krivkami alebo MIG230DP): navolíte materiál, priemer drôtu a hrúbku, stroj si prúd aj napätie dosadí sám. Tabuľku použite na kontrolu, či si dosadil to isté.
- Stroj s displejom bez synergie: nastavíte napätie zo stĺpca podľa svojho plynu a posuv v m/min.
- Stupňový prepínač a koliesko 1–10: máte len stĺpec posuvu — a ten si musíte prepočítať.
Ako zistiť, koľko metrov za minútu lezie z horáka, keď to stroj nepíše: zložte hubicu, odtiahnite horák od plechu, stlačte spúšť na 6 sekúnd a zmerajte, koľko drôtu vyliezlo. Nameranú dĺžku v metroch vynásobte desiatimi — to sú m/min. Ak vylezie 55 cm, idete 5,5 m/min, teda presne na 2 mm plech. Poznačte si k tomu polohu kolieska a máte vlastnú stupnicu.
Prepočet medzi prúdom a posuvom, keby sa vám chcelo počítať: drôt 0,8 mm robí zhruba 17–20 A na 1 m/min, drôt 1,0 mm zhruba 25–30 A na 1 m/min. Sto ampérov s osmičkou teda zodpovedá 5–6 m/min.
Tri čísla, ktoré tabuľka berie ako dané
1. Vyloženie drôtu 10–12 mm
Meria sa od konca prievlaku k plechu, nie od hubice. Pre drôt 0,8 mm platí 10–12 mm, pre 1,0 mm skôr 12–14 mm. Hubica pritom zostáva 3–5 mm nad materiálom.
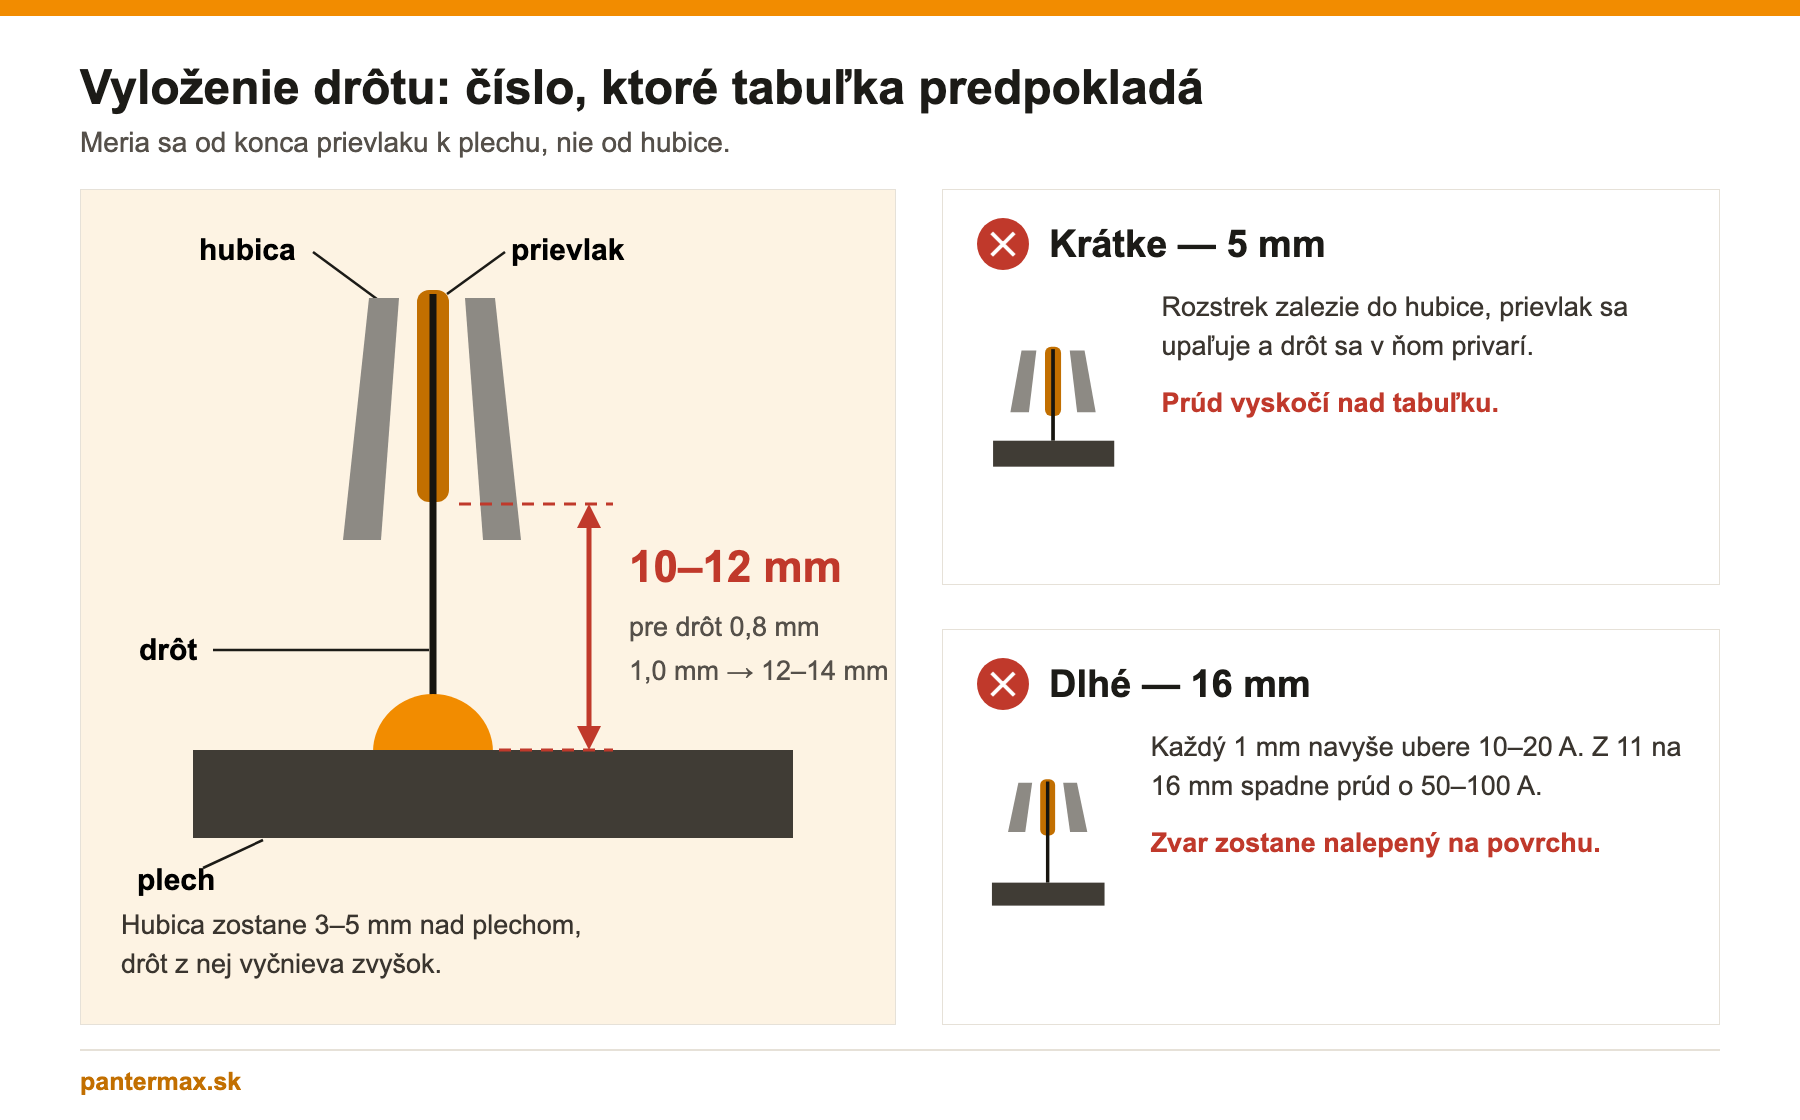
Toto je jediný parameter, ktorý si dokážete rozhodiť rukou počas sekundy. Každý 1 mm vyloženia navyše ubere 10 až 20 A — drôt sa predhreje odporom skôr, než dorazí do oblúka. Keď sa vám teda zvar ku koncu húsenice prestane prevárať, najskôr ste len odtiahli ruku. Súvislosti okolo podávania drôtu rozoberá podrobnejšie článok Vedenie drôtu v MIGu: kladky, bowden, prítlak a prečo sa drôt „seká".
2. Prietok plynu = priemer drôtu × 10
Drôt 0,8 mm → 8 l/min, drôt 1,0 mm → 10 l/min, drôt 1,2 mm → 12 l/min. V prievane alebo vonku násobte 1,5, teda osmička ide na 12 l/min a otvorené vráta dielne za chrbtom stoja 4 litre za minútu navyše.
Nahor to nefunguje. Nad 15 l/min sa prúd plynu roztočí do turbulencie a začne pod hubicu nasávať okolitý vzduch — dostanete presne tie póry, ktorých ste sa pridaním plynu chceli zbaviť. Dvadsať litrov za minútu nie je poistka, je to chyba, ktorá vás navyše stojí fľašu.
3. Polarita podľa typu drôtu
Plný drôt pod plynom: kladný pól na horáku. Plnený samokrývny drôt, ktorý sa dodáva v balení k väčšine zváračiek: opačne, kladný pól na zemniacu svorku. Prehodená polarita sa prejaví presne tak, ako to ľudia opisujú na fórach — prská to ako blázon a zvar zostáva navrchu. Rozdiel medzi oboma drôtmi rieši text Plnený drôt vs. zváranie s plynom: čo sa oplatí v domácej dielni.
CO2 alebo zmes C18? Zmení sa jediný stĺpec
Pri rovnakom posuve drôtu potrebuje čisté CO2 o 2 V vyššie napätie než zmes 82 % argónu a 18 % CO2. Preto má tabuľka dva stĺpce a preto vám cudzie nastavenie nikdy nesadne, pokiaľ neviete, na akom plyne ho niekto ladil.
Rozdiel v cene vstupu je znať: osemlitrová fľaša CO2 vyjde na 94,62 €, dvadsaťlitrová fľaša zmesi C18 na 222,59 €. Fľaše sa kupujú do vlastníctva, žiadne nájomné sa neplatí. Vozí ich prepravca zvlášť v režime ADR, takže dorazia 2–3 dni po zvyšku objednávky — počítajte s tým, keď plánujete víkendovú prácu.
Kde je CO2 v slepej uličke: v zmesiach s obsahom CO2 nad 20 % nemožno dosiahnuť sprchový prenos. Oblúk sa zúži, kvapka sa odtŕha nepravidelne a rozstrek zostane vyšší, nech máte akýkoľvek stroj a akokoľvek vyladené parametre. C18 leží tesne pod tou hranicou, čisté CO2 ďaleko nad ňou. Kto chce hladký, tichý zvar, kupuje zmes.
Doladenie podľa zvuku a podľa rezu húsenicou
Nastavte hodnoty z tabuľky, vezmite odrezok rovnakej hrúbky a urobte 15 cm dlhú húsenicu. Potom porovnajte:
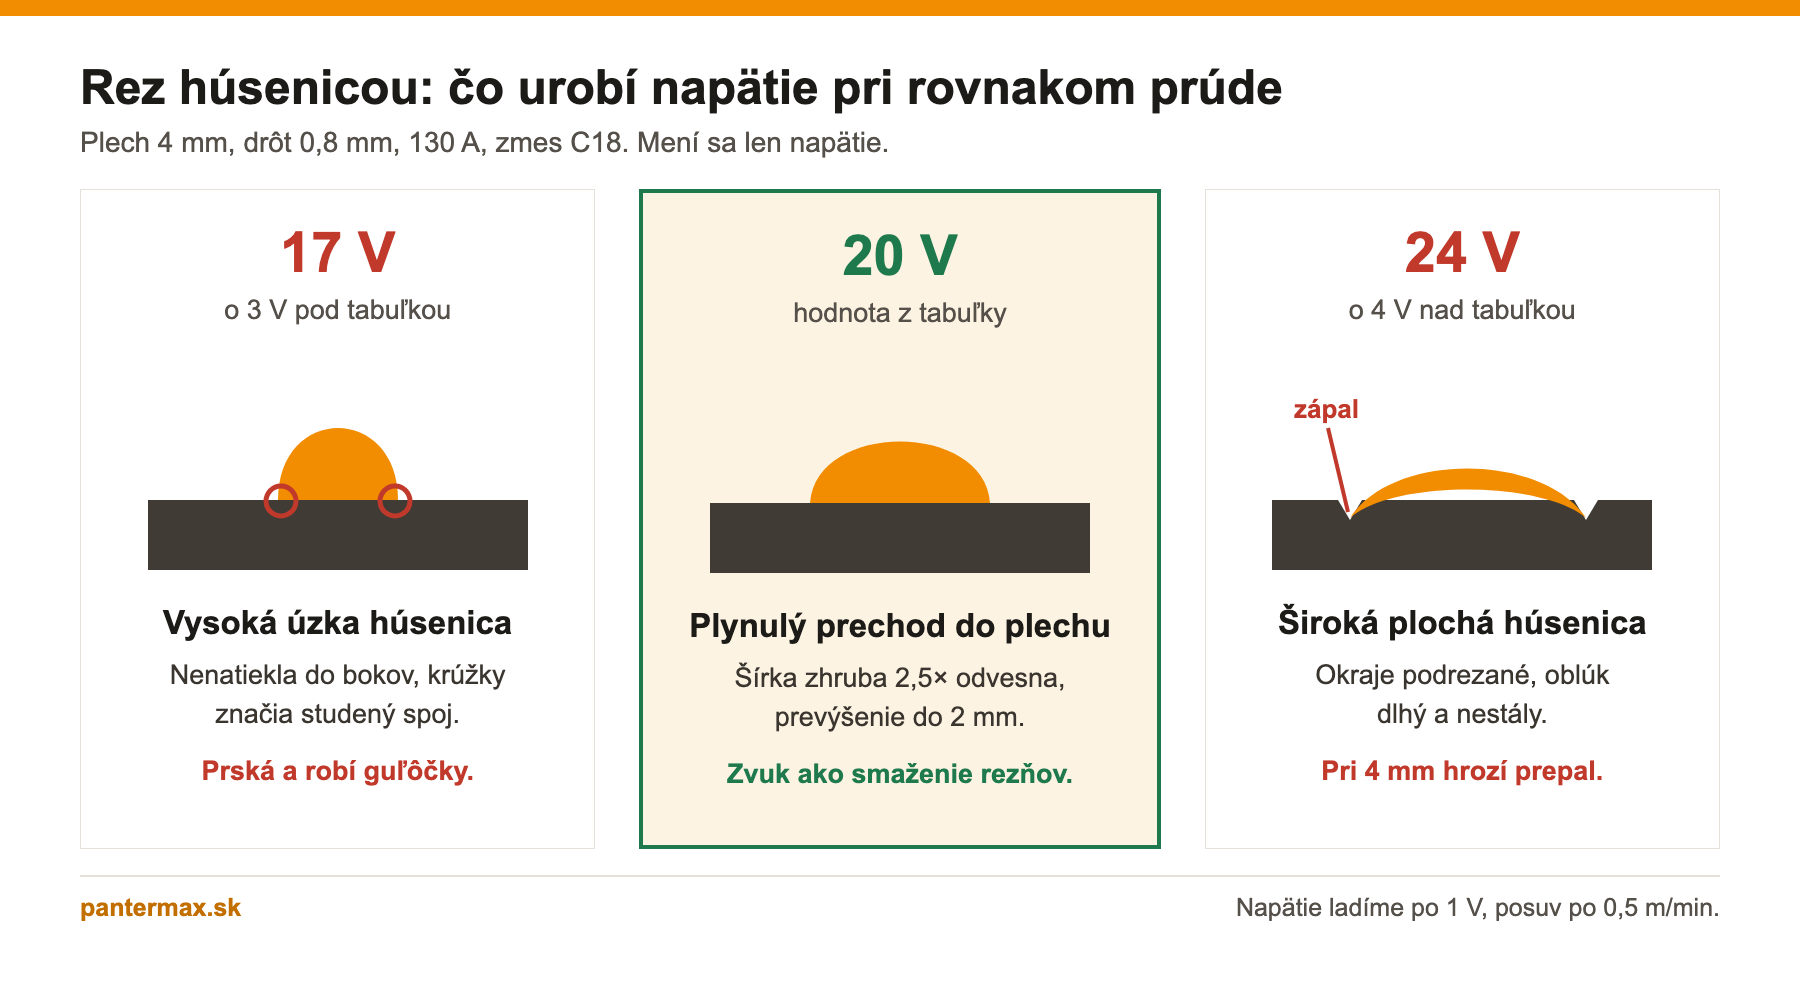
Zvuk je rýchlejší ukazovateľ než vzhľad. Správne nastavený krátky oblúk znie ako smaženie rezňov — súvislé, pravidelné praskanie bez výstrelov. Sprchový prenos, na ktorý sa pri hobby strojoch dostanete len výnimočne, skôr šumí.
| Čo vidíte alebo počujete | Čo je zle | Čo urobiť |
|---|---|---|
| Prská a sype guľôčky po celom zvare | málo napätia na daný posuv | +1 až +2 V, alebo −0,5 m/min |
| Drôt narazí do plechu a horák kope dozadu | posuv vysoký | −0,5 až −1,0 m/min |
| Drôt sa nažhaví, odpadne kvapka, oblúk zhasne | posuv nízky | +0,5 až +1,0 m/min |
| Húsenica vysoká, úzka, nenatiekla do bokov | napätie o 2–3 V nízke | +1,5 až +2 V |
| Húsenica plochá, okraje podrezané | napätie o 3–4 V vysoké | −2 V |
| Dierky v húsenici ako po ihle | plyn pod 8 l/min alebo prievan | +3 l/min a zavrieť vráta |
| Póry aj pri 15 l/min a viac | turbulencia nasáva vzduch | stiahnuť na 10 l/min |
| Drôt privarený v prievlaku | vyloženie pod 8 mm | odtiahnuť horák na 10–12 mm |
| Zvar ide po pár úderoch kladivom odlúpnuť | prúd nízky o viac než 20 % | +15 až +25 A, spomaliť posun ruky |
| Diera v 1 mm plechu | prúd nad 60 A | −15 A a bodovať po 20 mm |
Postupujte po jednom parametri. Napätie meňte po 1 V, posuv po 0,5 m/min, plyn po 2 l/min. Kto siahne na tri kolieska naraz, skončí pri tom, čo opisujú ľudia na zváračských fórach — „stále oblúk prskal a už neviem, čo s tým". Desať ďalších krokov proti rozstreku nájdete v článku Rozstrek pri MIG/MAG: 10 praktických krokov, ako ho znížiť.
Prvých desať minút s novým strojom: vezmite odrezok 3 mm plechu, nastavte drôt 0,8 mm na 115 A a 19 V (v CO2 21 V), plyn na 8 l/min a vyloženie 11 mm. Urobte tri húsenice po 15 cm — prvú podľa tabuľky, druhú o 2 V nižšie, tretiu o 2 V vyššie. Rozdiel budete počuť aj vidieť a od tej chvíle viete, ktorým smerom na svojom stroji točiť. Odrezok si popíšte fixkou a nechajte ho pri zváračke.
Kde tabuľka končí
Osem a desať milimetrov jedným prejazdom nenájdete, pretože to nejde. Ani pri profesionálnom stroji. Materiál nad 6 mm sa zvára s úkosom a na dve až tri húsenice — koreň 130–150 A, krycie vrstvy 160–180 A s drôtom 1,0 mm. Jedna hrubá húsenica vyzerá zvonku dobre a vnútri drží na niekoľkých desatinách milimetra prevarenia.
Sprchový prenos je pre hobby zváračku hraničná disciplína. Drôt 0,8 mm doň prechádza okolo 155–165 A, drôt 1,0 mm až okolo 200 A a k tomu je potrebné napätie 24–28 V, vyloženie 16–19 mm a argónová zmes. Stroj to síce na displeji ukáže, ale zastaví ho zaťažovateľ: MIG210FALCO 3 LCD udrží 180 A po 4 minúty z každých desiatich, plynule potom 114 A. MIG260LED zvládne 200 A šesť minút z desiatich a 155 A bez prestávky. MIG230DP ide natrvalo na 110 A. Čo znamenajú percentá na štítku, rozoberá text Zaťažovateľ zváračky.
Hliník táto tabuľka nerieši a riešiť nebude. Na hliníkové profily a plechy sa v hobby podmienkach hodí TIG so striedavým prúdom — taký stroj v našom sortimente nevedieme, takže vám ho ani nebudeme odporúčať. MIG s drôtom AlMg5 a čistým argónom je možný (MIG260LED má preň synergickú krivku), ale potrebuje teflónový bowden, U-drážkové kladky a materiál od 3 mm vyššie. Na 1,5 mm hliníkovú lištu to v garáži nedopadne dobre.
Koľko drôtu a plynu na to padne
Čísla sa hodia, keď plánujete nákup pred projektom. Kútový zvar a3 (odvesna 4,2 mm) spotrebuje zhruba 89 g drôtu na meter, zvar a4 (odvesna 5,7 mm) asi 160 g na meter vrátane rozstreku a odpaľovania špičiek.
| Zásoba | Vystačí na zvar a3 | Vystačí na zvar a4 |
|---|---|---|
| Cievka D100 / 1 kg | 11 m | 6 m |
| Cievka D200 / 5 kg | 56 m | 31 m |
| Fľaša 20 l / 200 bar (≈ 4 000 l plynu) | okolo 125 m | okolo 115 m |
Pri plyne počítajte o 20–40 % menej, než vychádza z výpočtu — predfuk, dofuk a preplach hadice pri každom štarte prehltnú svoje. Fľašu teda plánujte s rezervou.
Jedno obmedzenie, na ktoré sa pred nákupom zabúda: MIG210FALCO 3 LCD pojme len cievky D100 s hmotnosťou 1 kg. Kilo drôtu 0,8 mm je 253 metrov, čo pri 5,5 m/min vydrží 46 minút horenia oblúka a vystačí zhruba na 11 metrov kútového zvaru a3. Na bránku alebo prístrešok budete cievky meniť niekoľkokrát. MIG260LED a MIG230DP berú aj cievky D200 s 5 kg, takže cena za kilo drôtu klesne a meníte päťkrát menej často. Ktorý priemer drôtu na čo, rieši Ako vybrať zvárací drôt pre MIG/MAG.
Čo k tomu potrebujete



Tlakové fľaše vozí prepravca zvlášť v režime ADR, 2–3 dni po zvyšku objednávky.
Časté otázky
Aké nastavenie na 2 mm plech?
Drôt 0,8 mm, prúd 95–105 A, posuv 5,3–5,8 m/min, plyn 8–10 l/min. Napätie 18 V v zmesi C18, 20 V v čistom CO2. Keď plechy nedoliehajú a medzi nimi je 1 mm škára, nezvárajte súvislú húsenicu — bodujte po 20 mm a nechajte plech medzi bodmi vychladnúť, inak prepálite dieru.
Prečo mi to prská, aj keď mám plyn pustený?
V troch prípadoch zo štyroch je napätie o 2–3 V nízke proti posuvu drôtu. Pridajte 1 V a počúvajte; akonáhle výstrely prejdú v pravidelné praskanie, ste tam. Zvyšné prípady: prehodená polarita pri plnom drôte, vyloženie nad 15 mm alebo zanesený prievlak, ktorým drôt preklzáva.
Koľko litrov plynu mám nastaviť na redukčnom ventile?
Priemer drôtu v milimetroch krát desať. Drôt 0,8 mm → 8 l/min, drôt 1,0 mm → 10 l/min. V prievane 1,5-násobok. Cez 15 l/min si ochranu plynom naopak zhoršíte.
Môžem zvariť 6 mm jokel zváračkou na kilové cievky?
Zvariť áno, dokončiť celú konštrukciu prakticky nie. Na 6 mm potrebujete 180–200 A a drôt 1,0 mm; kilová cievka 1,0 mm drôtu má 162 metrov a pri 7 m/min vydrží 23 minút oblúka. Zaťažovateľ 40 % k tomu pridá štvorminútové okno z každých desiatich. Na jeden nosník to stačí, na bránu si priplaťte za stroj s cievkami 5 kg.
Ako spoznám, že mám málo napätia a nie málo posuvu?
Podľa toho, čo robí drôt. Pri nízkom napätí drôt tvrdo naráža do kúpeľa a horák vám kope do ruky. Pri nízkom posuve sa drôt nažhaví dobiela, odpadne z neho kvapka a oblúk na okamih zhasne. Prvé sa rieši pridaním 1–2 V, druhé pridaním 0,5–1,0 m/min.
Ceny uvedené v článku platia k dátumu vydania. Parametre zváračiek nájdete v technických listoch na produktových stránkach.